Artykuł sponsorowany
Co w konstrukcji matrycy decyduje o kształcie i powtarzalności wzoru profilu gumowego
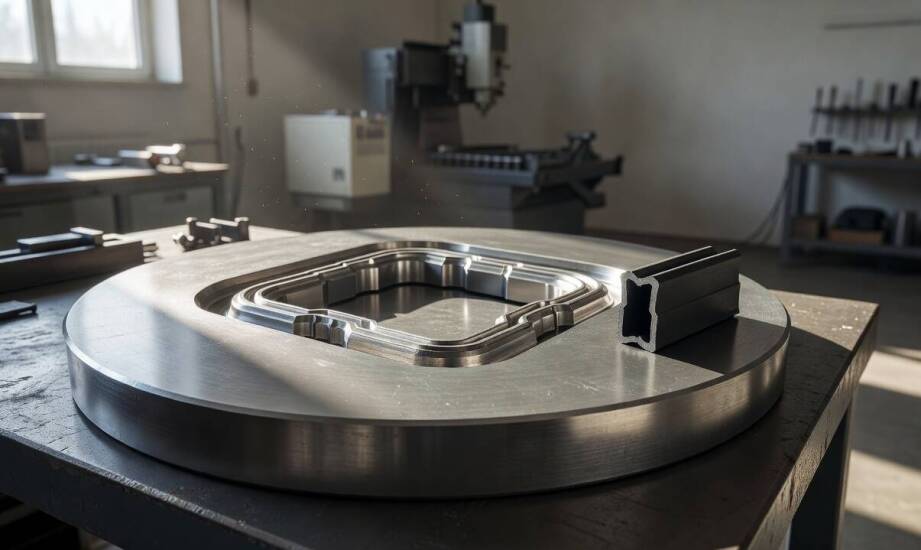
Ten sam projekt profilu gumowego bardzo często daje zupełnie inny przekrój poprzeczny gotowego detalu na linii produkcyjnej. Zjawisko to wynika z faktu, że początkowy rysunek techniczny nie obejmuje naturalnego zachowania elastomerów podczas przetwórstwa. Matryca kształtująca musi uwzględniać skurcz poprodukcyjny oraz znany w reologii efekt Barusa. Skurcz fizyczny zmniejsza wymiary wyrobu sukcesywnie w trakcie wulkanizacji i późniejszego chłodzenia. Z kolei efekt Barusa powoduje gwałtowne pęcznienie strugi materiału natychmiast po opuszczeniu ciasnej głowicy wytłaczarki. Guma uwalnia w ten sposób nagromadzoną energię sprężystą. Bez kompensacji obu tych zjawisk w konstrukcji stalowego narzędzia, seria produkcyjna wyraźnie odbiega od założeń inżynieryjnych. Prawidłowe wyprofilowanie szczeliny roboczej staje się najważniejszym etapem przed uruchomieniem ekstrudera.
Geometria kanału przepływowego a powtarzalność przekroju
Kształt i wewnętrzne wymiary kanału przepływowego określają dokładny rozkład prędkości oraz naprężenia ścinające wewnątrz tłoczonej mieszanki. Dłuższa część równoległa głowicy skutecznie zmniejsza pęcznienie powytłoczeniowe gorącej strugi. Taka budowa zapewnia czas na odpowiednią relaksację naprężeń sprężystych gumy jeszcze przed jej wyjściem na otwartą przestrzeń. Odpowiednio dobrane promienie zaokrągleń przy nagłych zmianach przekroju zapobiegają z kolei tworzeniu się szkodliwych martwych stref. W takich miejscach wolniej płynąca mieszanka przegrzewa się i łatwo ulega nieodwracalnej degradacji termicznej, co niszczy spójność materiału.
Luz roboczy pomiędzy poszczególnymi elementami stalowej matrycy bezpośrednio dyktuje ostateczną grubość ścianek wyrobu oraz ostrość jego zewnętrznych naroży. Zbyt kanciaste przejścia wewnątrz narzędzia wywołują miejscowe, niekontrolowane przyspieszenie przepływu surowca. Skutkuje to widoczną deformacją profilu po nagłym uwolnieniu ciśnienia za głowicą. Nierównomierne tempo przemieszczania się masy oraz trudności z prawidłowym odpowietrzeniem układu tłoczącego należą do najczęstszych przyczyn powstawania braków. Powietrze uwięzione w zakamarkach matrycy tworzy powierzchniowe pęcherze i strukturalne osłabienia materiału. Projektanci kompensują tego typu zaburzenia poprzez wprowadzanie łagodnych zmian szerokości kanału oraz dokładne pozycjonowanie kanałów wentylacyjnych. Dzięki temu tolerancje wymiarowe gotowych uszczelnień zależą od precyzji samej geometrii narzędzia.
Wpływ surowca na dobór matrycy i formy produkcyjnej
Odmienne mieszanki gumowe zachowują się wewnątrz tej samej matrycy w zupełnie różny sposób pod kątem przyrostu lepkości oraz elastyczności. Stopień spęcznienia strugi po opuszczeniu ekstrudera zależy ściśle od składu recepturowego oraz od bieżących parametrów procesu technologicznego. Zmiana bazy polimerowej z kauczuku EPDM na warianty NBR często wymusza przeprojektowanie profilu przepływowego. Każda podpięta do wytłaczarki forma do wytłaczania wzorów na przedmiotach gumowych wymaga odrębnej kalibracji, gdy modyfikacji ulega twardość surowca docelowego. Obok klasycznych matryc przelotowych, to właśnie właściwie dobrane formy i rdzenie odpowiadają za jakość detali strukturalnych na powierzchniach bocznych profilu.
Odpowiedni projekt narzędzia kształtującego poprawia stabilność zadanego przekroju i minimalizuje ryzyko niechcianych odkształceń podczas późniejszego transportu na linii wulkanizacyjnej. Dokładne spasowanie kanału z charakterystyką płynięcia wybranej gumy zapobiega wahaniom grubości ścianek w długich seriach produkcyjnych. Międzynarodowa norma techniczna ISO 3302-1 narzuca branży surowe klasy tolerancji dla wyrobów wytłaczanych w sposób ciągły. Osiągnięcie tych rygorystycznych wymiarów wymaga od technologów uwzględnienia skurczu materiałowego już na etapie planowania obróbki narzędzia. W zakładzie FORM-GUM proces oceny powtarzalności opiera się na stałym monitoringu zachowania tworzywa pod ciśnieniem. Wyniki pomiarów dowodzą jednoznacznie, że nawet nieznaczna modyfikacja udziału sadzy w mieszance wymaga adaptacji warunków tłoczenia.
Kluczowe aspekty stabilności wymiarowej wyrobów
Ostateczna jakość przekroju profilu gumowego opiera się na precyzyjnym dostrojeniu budowy matrycy do specyfiki użytej mieszanki. Sama regulacja temperatury grzałek oraz prędkości obrotowej ślimaka w maszynie nie wystarczy do utrzymania ścisłych tolerancji na przestrzeni tysięcy metrów bieżących. Konstruktorzy narzędzi wykorzystują wiedzę o mechanice płynów nieniutonowskich po to, aby struga opuszczająca głowicę samoczynnie przyjmowała docelowy kształt bez wprowadzania dodatkowych naprężeń.
Poprawnie wyprofilowany i wypolerowany kanał przepływowy eliminuje konieczność wprowadzania kosztownych korekt manualnych przez operatorów maszyn. Przemyślana geometria pozwala sprawnie zamienić surowy, trudny w opanowaniu elastomer w powtarzalny komponent przemysłowy. Zrozumienie mechaniki przepływu gumy przez wąskie szczeliny robocze stanowi fundament stabilnego procesu wytłaczania.
Kategorie artykułów
Polecane artykuły

Jak wkładki zmieniają rozkład obciążenia stóp podczas chodzenia, stania i pracy

Jak proktolog diagnozuje i leczy choroby odbytu?

Jak zapewniamy niezawodność maszyn rolniczych poprzez nasze usługi?
